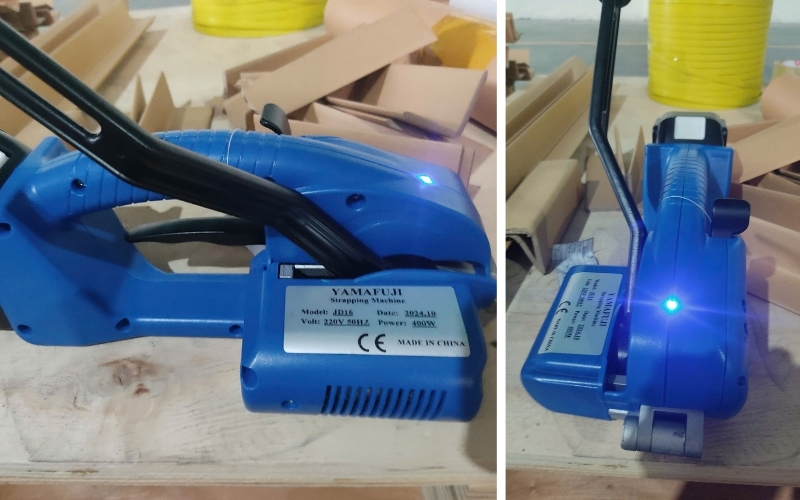
Trong quá trình đóng gói thùng carton bằng máy đóng đai bán tự động hoặc tự động, hai sự cố phổ biến nhất khiến dây chuyền bị gián đoạn là máy không phóng dây (không đẩy đai ra bàn làm việc) và máy không cắt đứt dây sau khi siết hàn. Hầu hết các lỗi này xuất phát từ kẹt bụi nhựa, mòn dao cắt hoặc sai lệch hành trình cơ khí mà bạn hoàn toàn có thể tự xử lý tại xưởng.
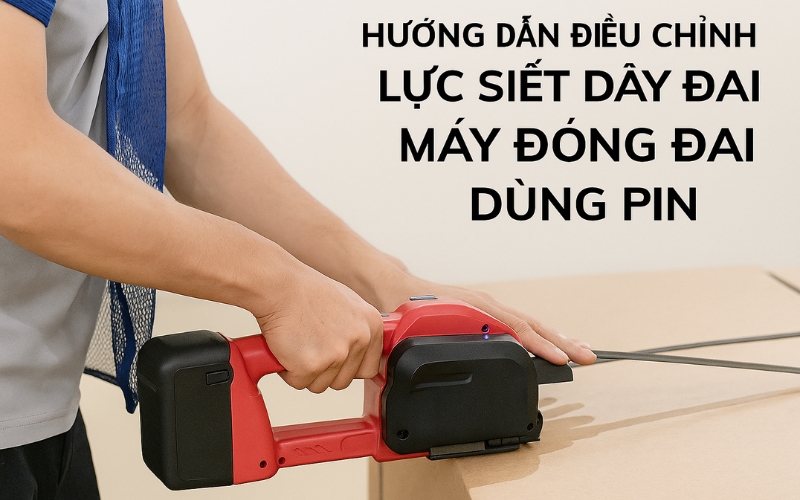
Trong quá trình vận hành máy đóng đai bán tự động hoặc tự động (thường dùng cho dây đai nhựa PP/PET), hai thông số ảnh hưởng trực tiếp đến chất lượng kiện hàng là lực căng siết (Tension) và nhiệt độ dao hàn (Temperature/Heat). Nếu chỉnh sai, kiện hàng có thể bị móp méo, dây đai bị lỏng hoặc mối hàn bung ngay khi bốc dỡ.
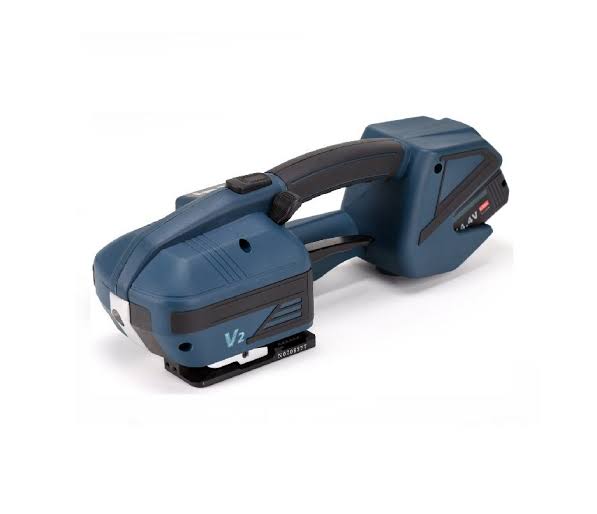
Trong đóng gói công nghiệp cho kiện hàng nặng (pallet thép, gạch ngói, gỗ xuất khẩu, cuộn tôn, máy móc cơ khí), máy đóng đai dùng pin và máy siết đai khí nén (dùng hơi) là hai giải pháp cơ động phổ biến nhất thay thế hoàn toàn phương pháp đóng bọ thủ công.
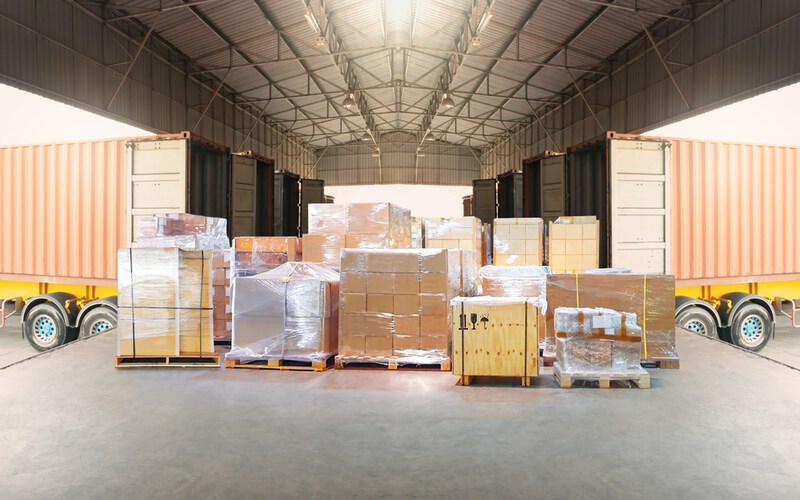
Hàng dễ vỡ (gốm sứ, thủy tinh, linh kiện quang học, thiết bị điện tử chính xác, mỹ phẩm chai lọ) khi xuất khẩu đường biển hoặc đường hàng không phải đối mặt với nhiều rủi ro: rung lắc cộng hưởng của tàu biển, va đập quán tính khi container bốc dỡ tại cảng, thay đổi áp suất - nhiệt độ và độ ẩm cao sinh ra hiện tượng "mưa container" (container rain).
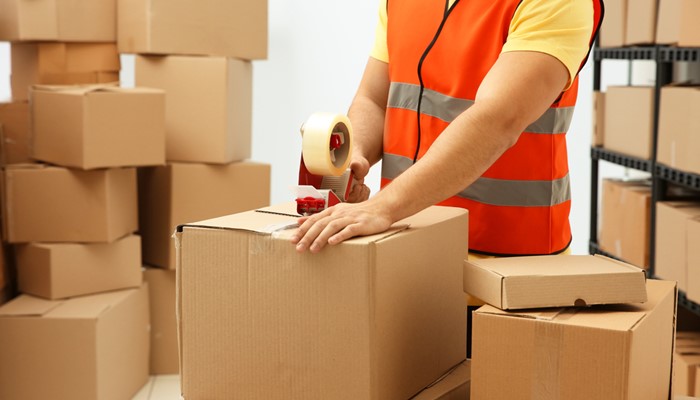
Bảng checklist vật tư đóng gói tiêu chuẩn cho kho logistics giúp chuẩn hóa quy trình xuất kho, hạn chế móp méo hư hỏng và tối ưu diện tích lưu kho cũng như chi phí vận chuyển.
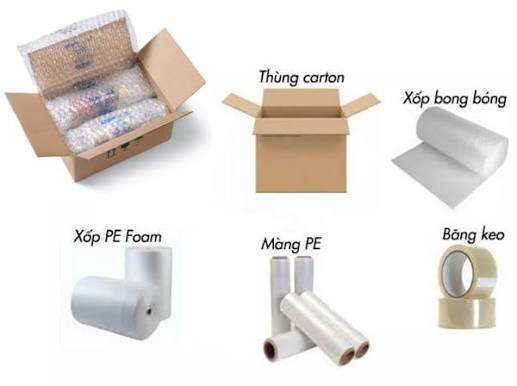
Trong vận hành kho vận và sản xuất công nghiệp, nhóm vật tư tiêu hao đóng gói gồm băng keo, màng PE quấn pallet và dây đai thường chiếm từ 5% đến 15% tổng chi phí logistics. Do có giá thành đơn lẻ thấp, doanh nghiệp thường ít kiểm soát chặt chẽ, dẫn đến lãng phí vô hình qua từng ca làm việc. Bài viết dưới đây sẽ phân tích các giải pháp kỹ thuật và quản trị thực tế giúp giảm từ 15% đến 35% chi phí vật tư tiêu hao mà vẫn duy trì độ an toàn tối đa cho hàng hóa.
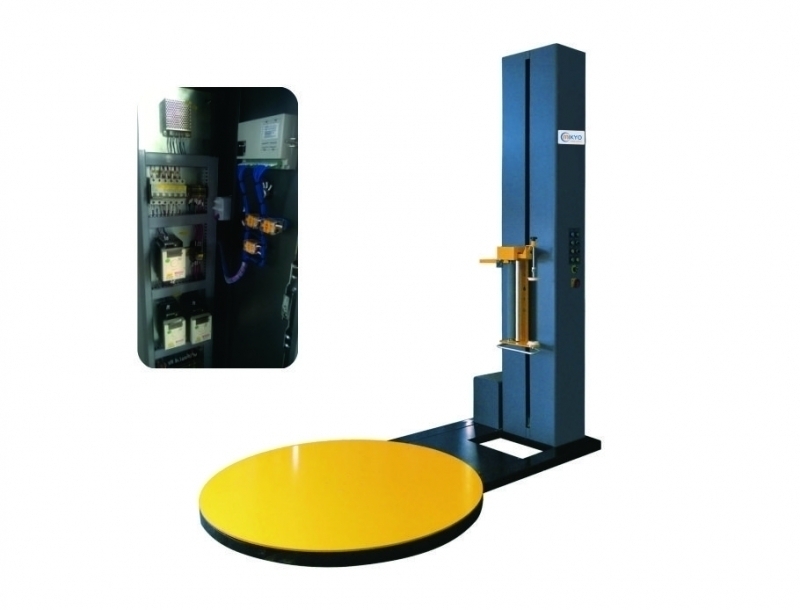
Lỗi mép hàn túi bị nhăn hoặc không dính là vấn đề phổ biến khi đóng gói bằng máy hàn miệng túi (dập tay, dập chân hoặc hàn liên tục). Tình trạng này vừa làm giảm tính thẩm mỹ của sản phẩm vừa khiến bao bì bị hở, làm rò rỉ hoặc giảm chất lượng hàng hóa bên trong.
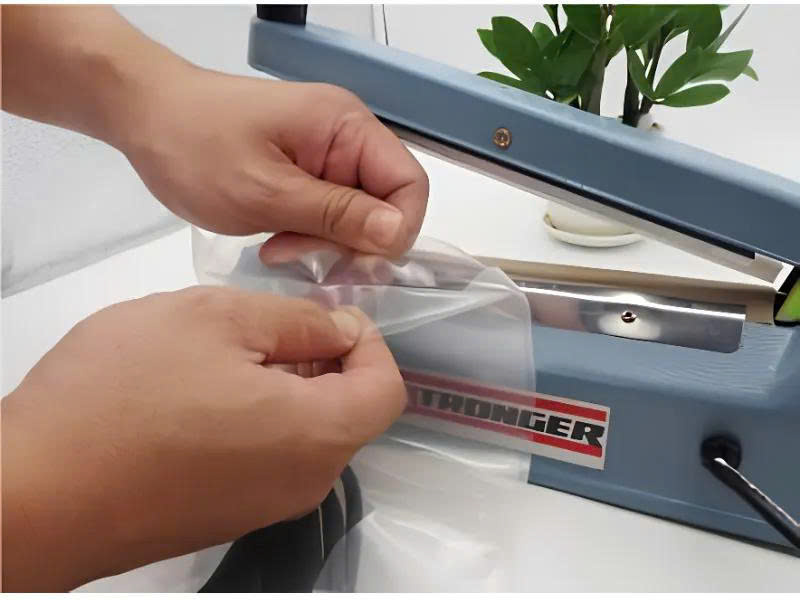
Lỗi mép hàn túi bị nhăn hoặc không dính là vấn đề phổ biến khi đóng gói bằng máy hàn miệng túi (dập tay, dập chân hoặc hàn liên tục). Tình trạng này vừa làm giảm tính thẩm mỹ của sản phẩm vừa khiến bao bì bị hở, làm rò rỉ hoặc giảm chất lượng hàng hóa bên trong.
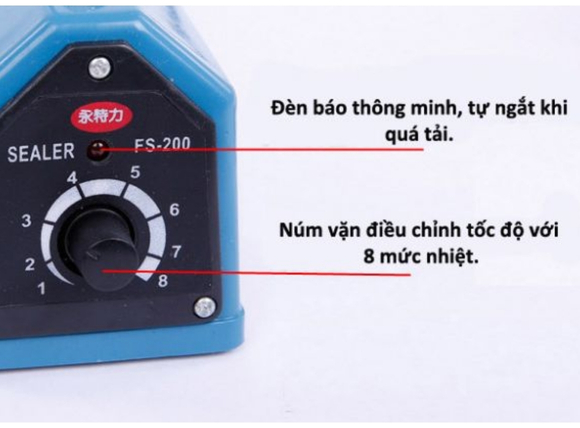
Cài đặt nhiệt độ chính xác là yếu tố quyết định để đường ép kín khí, phẳng đẹp và không bị cháy khét màng nhựa. Dưới đây là thông số kỹ thuật chuẩn và quy trình căn chỉnh thực tế cho các xưởng sản xuất.
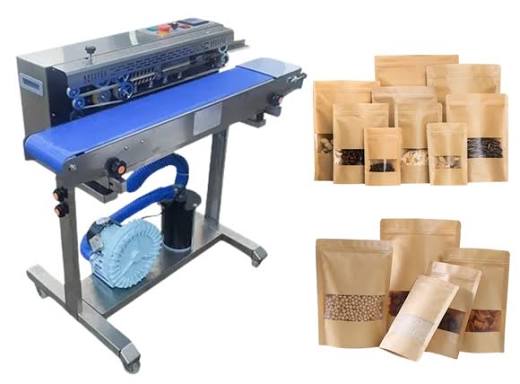
Túi màng ghép phức hợp (túi nhôm, túi tráng bạc, túi giấy kraft lót nhôm hoặc PE) có đặc tính dày, cản khí, cản sáng tốt nhưng dẫn nhiệt chậm và đòi hỏi nhiệt độ nóng chảy cao hơn túi nilon mỏng (PE, PP). Nếu chọn sai máy, đường hàn rất dễ gặp lỗi: ngoài cháy khét nhưng lớp nhựa bên trong chưa kịp chảy để dính, hoặc mối hàn bị hở, xì chân không sau thời gian ngắn.
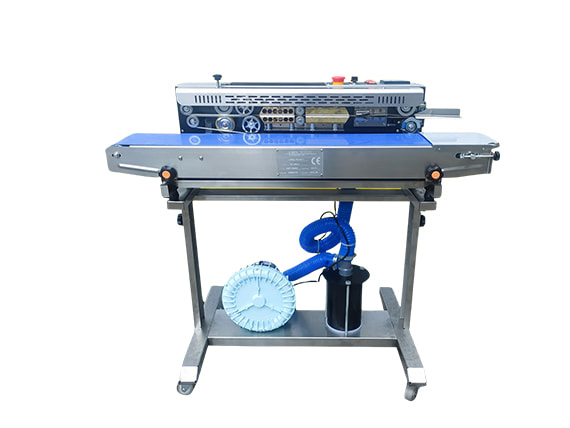
Trong công nghệ đóng gói thực phẩm và hàng tiêu dùng, việc niêm phong miệng bao bì không chỉ đơn thuần là ngăn sản phẩm rơi ra ngoài, mà còn quyết định trực tiếp đến thời hạn sử dụng (shelf life), chất lượng cảm quan và độ an toàn khi vận chuyển.
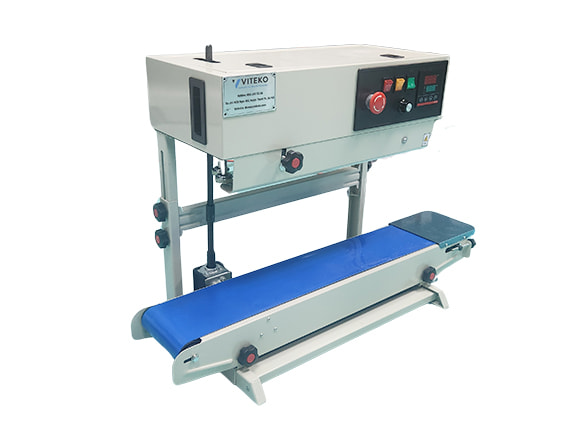
Khác biệt cốt lõi giữa máy hàn miệng túi liên tục dạng đứng và dạng nằm nằm ở hướng đặt sản phẩm khi đi qua cụm nhiệt hàn. Sự thay đổi trong góc hàn này quyết định trực tiếp đến loại bao bì, trạng thái sản phẩm và hiệu suất đóng gói.